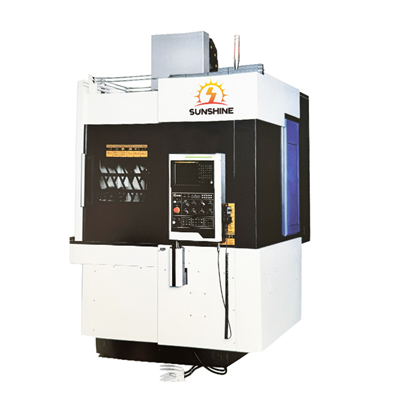
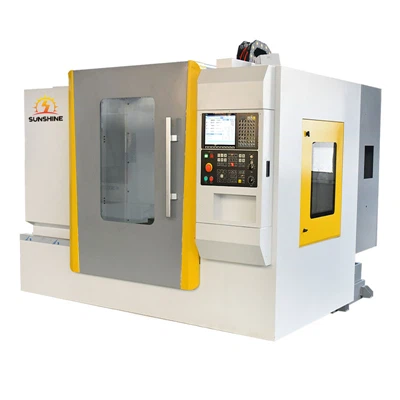
Horizontálne obrábanie bolo neoddeliteľnou súčasťou moderných výrobných procesov a ponúka rôzne výhody, ako je vysoká presnosť, efektívne odstraňovanie materiálu a schopnosť zvládnuť zložité obrobky. Ako vedúci dodávateľ horizontálneho obrábania sme v tejto oblasti nazhromaždili množstvo skúseností. V tomto blogu sa ponoríme do spoločných problémov, ktoré sa vyskytujú pri horizontálnych obrábaní a diskutujeme o možných riešeniach.
1. Opotrebenie a rozbitie nástrojov
Jedným z najbežnejších problémov v horizontálnom obrábaní je opotrebenie nástroja a rozbitie. Počas procesu obrábania rezací nástroj neustále interaguje s obrobkom a podrobuje ho vysokej úrovni stresu, tepla a trenia. Postupom času to môže viesť k opotrebovaniu na špičkovej hrane nástroja, čo ovplyvňuje nielen kvalitu opracovaného povrchu, ale tiež znižuje presnosť rozmerov obrobku.
Rozbitie nástrojov je ďalším vážnym problémom. Môže sa vyskytnúť z niekoľkých dôvodov, ako sú nadmerné rezné sily, nesprávny výber nástrojov alebo zlé vlastnosti materiálu obrobku. Keď sa nástroj zlomí, môže spôsobiť náhle poškodenie obrobku, čo vedie k zvýšeniu výrobných nákladov a prestojom na výmenu nástroja a úpravu stroja.
Na vyriešenie týchto problémov je nevyhnutné zvoliť si vhodné nástroje na rezanie na základe materiálu obrobku, požiadaviek na obrábanie a rezacích podmienok. Je tiež nevyhnutné pravidelné kontroly a údržba nástrojov. Monitorovaním stavu opotrebenia nástrojov a ich výmenou včas môžeme zabezpečiť stabilitu a presnosť procesu obrábania. Napríklad, ak hľadáte presné horizontálne obrábkové centrum vhodné na stabilné obrábanie, môžete sa pozrieťPresné horizontálne obrábanie centra pre stabilné obrábanie. Tento stroj je vybavený pokročilými systémami správy nástrojov, ktoré môžu optimalizovať využitie nástrojov a predĺžiť životnosť nástroja.
2. Evakuácia čipov
Pri horizontálnom obrábaní je nevyhnutná efektívna evakuácia čipov. Čipy generované počas procesu rezania sa môžu hromadiť okolo reznej plochy, zasahujú do reznej akcie, znižujú životnosť nástroja a dokonca spôsobujú povrchové chyby na obrobku. V niektorých prípadoch môžu byť čipy uviaznuté medzi nástrojom a obrobkom, čo vedie k poškriabaniu alebo drážkovaniu opracovaného povrchu.
Návrh obrábacieho stroja a parametre rezania zohrávajú pri evakuácii čipov významnú úlohu. Stroje so správnymi systémami odstraňovania triesok, ako sú zabudované - v dopravníkoch a chladiacich systémoch, môžu účinne odniesť triesky. Okrem toho môže vplyv na tvorbu čipov a evakuáciu rýchlosť posuvu, rýchlosť rezania a hĺbka rezu tiež ovplyvniť tvorbu čipov. Napríklad použitie vyššej rýchlosti posuvu môže produkovať kratšie čipy, ktoré sa ľahšie evakuujú.
Ako dodávateľ odporúčame našeCNC horizontálne obrábanie centra HMC1814. Toto obrábkové centrum je vybavené štátom - systém evakuácie umeleckých čipov, ktorý zaisťuje hladké a nepretržité odstraňovanie čipov, čo minimalizuje vplyv čipov na proces obrábania.


3. Fixácia a umiestnenie obrobku
Správna fixácia a umiestnenie obrobku sú zásadné na dosiahnutie presných výsledkov obrábania. Pri horizontálnom obrábaní musia byť obrobky pevne upnuté, aby sa zabránilo pohybu počas procesu rezania. Akýkoľvek mierny pohyb obrobku môže viesť k rozmerným chybám, povrchovým nezrovnalostiam a dokonca aj zlomeniu nástroja.
Okrem toho je nevyhnutné presné umiestnenie obrobku na zabezpečenie toho, aby sa operácie obrábania vykonávali na správnych miestach. Chyby pri polohovaní obrobku môžu mať za následok časti, ktoré nespĺňajú požiadavky na konštrukciu. Tento problém môže byť spôsobený problémami s návrhom príslušenstva, nesprávnym zarovnaním obrobku na stole stroja alebo opotrebovaním a roztrhnutím komponentov polohovania.
Na vyriešenie týchto problémov by sa mali používať vysoké kvalitné príslušenstvo. Tieto príslušenstvo by mali byť navrhnuté tak, aby vyhovovali špecifickému tvaru a veľkosti obrobku a poskytovali stabilné upínacie sily. Pravidelná kalibrácia polohovacích systémov stroja je tiež potrebná na udržanie presného umiestnenia obrobku. NášHorizontálne obrábanie centra pre presné obrábanie hardvérových dielovje navrhnutý s presnými funkciami polohovania a ponúka širokú škálu možností príslušenstva, aby sa zabezpečila spoľahlivé fixácie obrobku a presné obrábanie.
4. Tepelná deformácia
Tepelná deformácia je bežným, ale často prehliadaným problémom pri horizontálnom obrábaní. Teplo generované počas procesu rezania môže spôsobiť rozšírenie strojového náradia, obrobku a nástroja na rezanie. Pretože rôzne materiály majú rôzne koeficienty tepelnej expanzie, môže to viesť k zmenám v relatívnych polohách komponentov a nakoniec ovplyvniť presnosť obrábania.
Tepelná deformácia môže spôsobiť rozmerové chyby, najmä pri operáciách s vysokou presnosťou na obrábanie. Okrem toho môže tiež viesť k zmenám v rezných silách, ktoré môžu ďalej ovplyvniť kvalitu povrchovej úpravy obrobku.
Na zmiernenie tepelnej deformácie sú potrebné účinné chladiace systémy. Chladivá nielen pomáhajú pri znižovaní teploty v oblasti rezania, ale aj pri odstraňovaní triesok a mazaní nástroja na rezanie. Tepelne stabilné strojové štruktúry vyrobené z materiálov s nízkym koeficientom tepelnej expanzie môžu tiež minimalizovať vplyv tepla na presnosť obrábania. Niektoré pokročilé horizontálne obrábkové centrá sú vybavené systémami tepelnej kompenzácie, ktoré dokážu automaticky upraviť parametre obrábania na základe zmien teploty, aby sa udržala vysoká presnosť.
5. Vibrácie a hluk
Vibrácie a hluk nie sú len nepríjemné, ale môžu mať významný vplyv aj na kvalitu obrábania. Vibrácie počas procesu rezania môžu spôsobiť zlú povrchovú úpravu, zníženú životnosť nástroja a rozmerné nepresnosti. Nadmerné vibrácie môžu tiež viesť k predčasnému zlyhaniu komponentov stroja.
V horizontálnom obrábaní existuje niekoľko príčin vibrácií, vrátane nevyvážených rezných síl, komponentov voľných strojov alebo nesprávnych parametrov rezania. Napríklad, ak je rýchlosť rezania príliš vysoká alebo rýchlosť posuvu je nesprávna, môže to viesť k nestabilným rezným podmienkam a zvýšeniu vibrácií.
Na zníženie vibrácií by sa obrátený nástroj mal správne nainštalovať a vyrovnať. Je potrebná pravidelná údržba stroja vrátane kontroly a utiahnutia voľných komponentov. Optimalizácia parametrov rezania prostredníctvom pokusu - a - Chyba alebo pomocou softvéru Advanced Opracing Simulation Software môže tiež pomôcť minimalizovať vibrácie. Okrem toho sa v štruktúre stroja môžu používať vibračné materiály na absorbovanie vibračnej energie.
6. Nedostatok zručností a odbornej prípravy operátora
Nedostatočné zručnosti a školenie operátorov môžu tiež viesť k rôznym problémom pri horizontálnom obrábaní. Nedostatočné pochopenie procesov prevádzky, programovania a rezania stroja môže mať za následok nesprávne parametre obrábania, nesprávny výber nástrojov a neúčinné riešenie problémov.
Prevádzkovatelia sú kľúčom k zabezpečeniu efektívnej a stabilnej prevádzky horizontálnych obrábajúcich centier. Preto by sa prevádzkovateľom mali poskytovať komplexné programy odbornej prípravy. Tieto programy by mali pokrývať prevádzku strojov, programovacie jazyky, postupy údržby a bezpečnostné predpisy. Zlepšením zručností a znalostí operátora môžeme znížiť výskyt chýb obrábania a zlepšiť celkovú produktivitu procesu obrábania.
Záver
Horizontálne obrábanie je komplexný a presný výrobný proces, ktorý je náchylný k rôznym problémom. Ako profesionálny dodávateľ horizontálneho obrábania sa zaväzujeme poskytovať stroje vysokej kvality a komplexné riešenia na riešenie týchto problémov. Pochopením bežných problémov pri horizontálnom obrábaní a prijatím vhodných preventívnych a nápravných opatrení môžeme zabezpečiť vysokú kvalitu, efektívne a stabilné operácie obrábania.
Ak vás zaujíma naše vodorovné obrábkové výrobky alebo máte akékoľvek otázky týkajúce sa horizontálnych procesov obrábania, vyzývame vás, aby ste nás kontaktovali na nákup konzultácií. Máme tím odborníkov, ktorí vám môžu poskytnúť prispôsobené rady a podporu, aby vyhovovali vašim potrebám obrábania.
Odkazy
- Groover, MP (2010). Základy modernej výroby: materiály, procesy a systémy. John Wiley & Sons.
- Trent, EM, & Wright, PK (2000). Rezanie kovov. Butterworth - Heinemann.